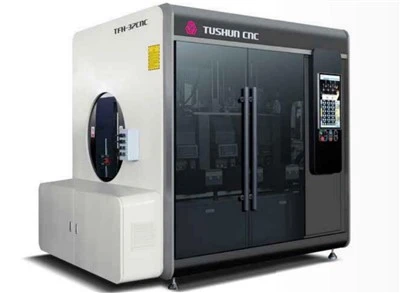
Het kiezen van eenassemblagemachine voor thermische onderbrekingenis afhankelijk van het aluminium profiel, polyamide strip, productievolume en gewenste mate van automatisering.De juiste machine moet passen bij het daadwerkelijke profielontwerp en montageproces.
Voor thermisch gebroken aluminiumprofielen zijn dit de belangrijkste processenomvatten het kartelen van profielen, het inbrengen van polyamidestrips, rollen en krimpen. Elke stap heeft invloed op de uiteindelijke mechanische verbinding tussen de aluminium profielen en de thermische barrièrestrip.
1. Begin met het aluminium profiel
Het profiel is de eerste factor waarmee rekening moet worden gehouden.
Controleer de:
Profielafmetingen en geometrie
Afmetingen van de groef
Kartelpositie
Profiel lengte
Specificatie polyamidestrips
Verschillende profielontwerpen kunnen verschillende klem-, positionerings- en verwerkingsopstellingen vereisen. Als u meerdere profieltypes produceert, kies dan een machine waarmee de hoofdparameters voor verschillende profielen kunnen worden aangepast.

2. Controleer de polyamidestrip

De thermische barrièrestrip moet in de profielgroef passen.
Belangrijke factoren zijn onder meer:
Strookbreedte en -hoogte
Strookvorm
Strookmateriaal
Afmetingen van de groef
PA66 polyamidestripsworden vaak gebruikt in thermisch onderbroken aluminiumprofielen. De machine moet zorgen voor een stabiele aanvoer en invoer van de strips, terwijl de strip correct in het profiel wordt gepositioneerd.
Als u andere stripspecificaties gebruikt, zorg er dan voor dat de machine kan worden geconfigureerd voor de vereiste formaten.
3. Overweeg het kartelproces
Het opruwen wordt uitgevoerd vóór het inbrengen van de strip. De binnenste groeven van het aluminium profiel zijn getand of gekarteld om de mechanische verbinding met de polyamidestrip te verbeteren.
Houd bij het selecteren van een thermische scheidingsmontagemachine rekening met het volgende:
Opruwen diepteverstelling
Aantal en opstelling van de kartelkoppen
Nauwkeurigheid van profielpositionering
Omschakelingsmethode
Of beide zijden bewerkt kunnen worden zonder het profiel handmatig te draaien
Voor productie met hogere- volumes zorgt CNC-kartelen voor een consistentere verwerking en eenvoudiger parameterbeheer.

4. Kies de juiste rol- en krimpconfiguratie

Na het plaatsen van de strip moet het aluminium profiel rond de polyamide strip worden gerold en gekrompen. Hierdoor ontstaat de vereiste mechanische verbinding tussen het aluminium profiel en de thermische barrièrestrip.
CNC-rollende krimpmachines kunnen worden geconfigureerd met verschillende aantallen gecontroleerde assen, waaronder:
11-assig
14-assig
17-assig
20-assig
De juiste configuratie is afhankelijk van het profielontwerp, de stripspecificatie en de productievereisten.
5. Handmatige machine of automatische assemblagelijn?
Het productievolume is een andere belangrijke overweging.
Een handmatige of semi{0}}automatische machine kan geschikt zijn voor kleinere productieruns of frequente profielwijzigingen. Voor continue productie kan een automatische thermische onderbrekingsassemblagelijn het volgende combineren:
Profieltoevoer en positionering
CNC-karteling
Polyamide strip inbrengen
Profiel transporteren
Rollen en krimpen
Dit vermindert herhaalde handmatige handelingen en houdt de belangrijkste assemblageprocessen verbonden.
De MAKERLT700Pro Intelligente Thermische Onderbreking Aluminium Profiel Assemblagelijncombineert een CNC-kartel- en stripinvoermachine met dubbel -station, een automatisch transportsysteem en een CNC-rollende krimpmachine voor continue productie.

6. Stem de machine af op uw productiecapaciteit

De machinecapaciteit moet in samenhang met uw werkelijke productievereisten worden bekeken.
De productie-output kan variëren afhankelijk van:
Profielgrootte en lengte
Machineconfiguratie
Montageproces
Cyclustijd
Laad- en losmethode
MAKERL automatische thermische onderbrekingsassemblagelijnen kunnen ongeveer120–240 stuks/uur, afhankelijk van het profiel en de configuratie.
Selecteer een machine niet alleen op basis van de maximale nominale snelheid. De belangrijkste vraag is of de praktische output ervan aansluit bij uw productiedoelstelling.
7. Overweeg omschakeling en bediening
Als uw fabriek verschillende aluminium profielontwerpen produceert, kan een gemakkelijke parameteraanpassing de insteltijd verkorten.
Nuttige functies kunnen zijn:
CNC-parameterinstellingen
Receptopslag
Automatische positionering
Aanpassing van de profielgrootte
QR-code profielidentificatie
Deze functies zijn vooral handig wanneer het productieschema meerdere profielspecificaties bevat.

8. Controleer kwaliteit en testen

Het afgewerkte profiel moet na montage worden gecontroleerd om de vereiste verbinding tussen het aluminium profiel en de polyamide strip te bevestigen.
Afhankelijk van de productievereisten kan de kwaliteitscontrole het volgende omvatten:
Karteldiepte
Strip positie
Rol- en krimpconditie
Afgewerkte profielafmetingen
Afschuifsterkte
De machineleverancier moet kunnen uitleggen hoe de apparatuur het assemblageproces regelt en hoe het voltooide thermische onderbrekingsprofiel kan worden getest.
9. Bereid uw vereisten voor voordat u een machine kiest
Voordat u een machineconfiguratie aanvraagt, bereidt u het volgende voor:
Aluminium profieltekeningen
Profielafmetingen
Specificaties polyamidestrips
Benodigde productiecapaciteit
Aantal profieltypen
Automatiseringsvereisten
Beschikbare fabrieksruimte
Met deze informatie kan de machineconfiguratie worden afgestemd op het daadwerkelijke assemblageproces van thermische onderbrekingsprofielen.

Een thermische onderbrekingsassemblagemachine van MAKERL kiezen
MAKERLproduceertmontageapparatuur voor thermische onderbrekingen voor aluminiumprofielen, inbegrepenCNC-profielkartel- en stripinvoermachines, assemblagelijnen voor thermische onderbrekingenEnCNC-rollende krimpmachines.
Voor continue productie is deT700Pro Intelligente Thermische Onderbreking Aluminium Profiel Assemblagelijnintegreert kartelen, inbrengen van polyamidestrips, transporteren, rollen en krimpen in één gecoördineerd productieproces.
Stuur voor de machineselectie uw profieltekeningen, specificaties van polyamidestrips en productievereisten naar MAKERL. De apparatuurconfiguratie kan vervolgens worden afgestemd op uw profielontwerp en productiebehoeften.